




TECHNISCHE ANALYSE & ANLAGENINFRASTRUKTUR
Executive Thesis: Überwindung struktureller Engpässe in der Stahlmastenfertigung
Die globale Expansion von Smart-Highway-Netzen, kommunaler Elektrifizierung und dem Ausbau von Telekommunikationstürmen hat die Anforderungen an die strukturelle Leistung von Stahllichtmasten und Hochmasten erheblich erhöht. Die Herstellung langer, sich verjüngender achteckiger, polygonaler oder konischer Masten (von 12 bis über 14 Metern) erfordert weit mehr als die Anschaffung einer einzelnen Abkantpresse oder Nahtschweißmaschine.
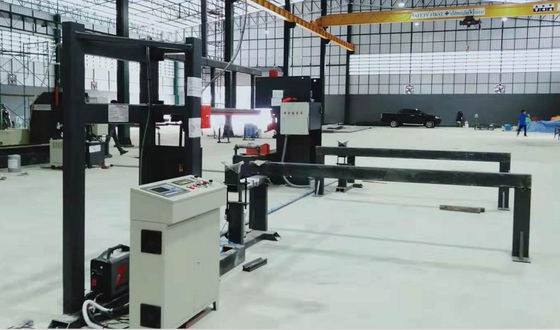
Der wahre operative Engpass in Hochdurchsatz-Mastfabriken liegt in der Planung der Werkstatteninfrastruktur, der Handhabung von schweren Stahlplatten und der Anordnung der Ausrüstungslinien. Ohne synchronisierte Kranhubkapazitäten, dedizierte Werkzeugaufnahmen und einen systematischen Materialfluss sehen sich Hersteller mit erheblichen Zykluszeitverzögerungen, strukturellen Verformungen während des Transports und Sicherheitsrisiken konfrontiert. Die Bewertung der Produktionslinienarchitektur erfordert die Analyse von Workflow-Methoden, Kran-Tonnagen und automatisierten Bearbeitungsstufen.
Branchenkontext: Primäre operative Schmerzpunkte
Herkömmliche Stahlfertigungsbetriebe, die sich in die spezialisierte Produktion von Lichtmasten umwandeln, stoßen auf drei wiederkehrende technische Herausforderungen:
1. Risiken bei der Handhabung schwerer Materialien
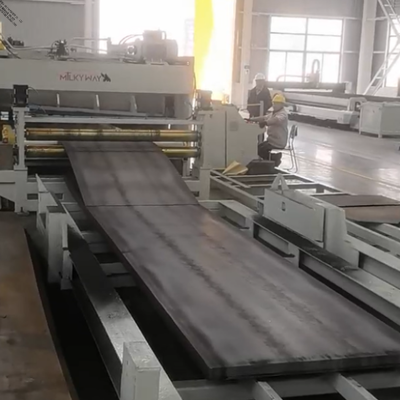
Lange, trapezförmige Stahlplatten (Q235A oder hochfester Baustahl) weisen vor dem Biegen eine hohe Flexibilität auf. Der Transport dieser Platten zwischen Schneid-, Verjüngungs- und Biegestationen mit unterdimensionierten Hebezeugen verursacht Plattendurchbiegung, Positionsabweichungen und erhebliche Sicherheitsrisiken am Arbeitsplatz.
2. Abweichung bei Biege- und Nahtschluss
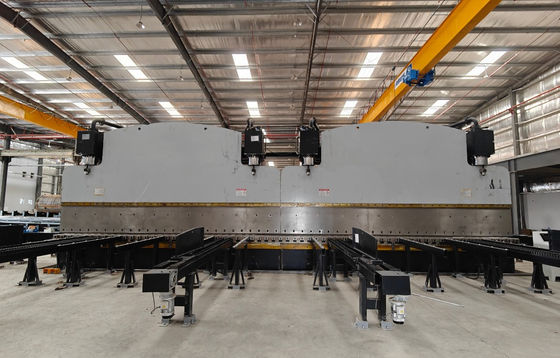
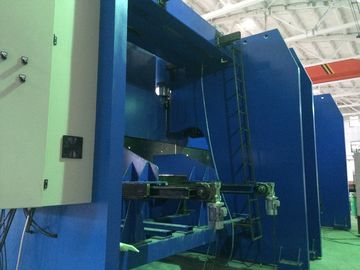
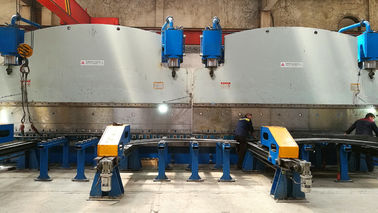
Wenn Hochtonnage-Tandem-CNC-Abkantpressen lange, sich verjüngende Formen herstellen, entstehen durch Restspannungen Längsnahtlücken. Wenn Nahtschluss- und Schweißmaschinen nicht über ausreichende mechanische Klemmkraft verfügen, kommt es zu einem Fugenversatz, der zu Schweißnahtdurchdringungsfehlern und Nacharbeit führt.
3. Engpässe im Prozessfluss
Die Isolierung einzelner Prozesse – wie Türschneiden, Roboter-Schweißen von Bodenplatten und Mastrichten – ohne kontinuierliche Kranabdeckung führt zu Engpässen im Arbeitsvorrat (WIP) auf dem gesamten Werksgelände.
Vergleichende Methodologien: Anlagenlayout & Überkopf-Handhabungsstrategien
Ingenieurmanager müssen bei der Planung oder Modernisierung einer Mastfertigungsanlage zwischen zwei unterschiedlichen operativen Routen wählen:
Route A: Getrennte manuelle Arbeitsplätze
Basiert auf einzelnen Maschinen, die über allgemeine Fertigungsbereiche mit lokalen Leichtkranen verteilt sind.
- Investitionskosten: Geringere anfängliche Maschinenaufstellungskosten.
- Handhabungseffizienz: Gering; häufiges manuelles Anschlagen und Umpositionieren erforderlich.
- Strukturelles Risiko: Höheres Risiko von Plattenverdrehung und Oberflächenschäden.
- Sicherheitskonformität: Hohe Anfälligkeit bei manueller Überkopf-Manövrierung.
Route B: Integrierte Linie mit doppelten Überkopfkranen
Integriert automatisierte Bearbeitungsmaschinen entlang strukturierter linearer Bahnen, die von Schwerlast-Brückenkränen bedient werden.
- Investitionskosten: Höhere Anfangsinvestition in die Anlagenstruktur und Kranbahnsysteme.
- Handhabungseffizienz: Hoch; kontinuierlicher linearer Transfer vom Coil-Schneiden bis zum endgültigen Richten.
- Strukturelles Risiko: Minimal; kontrolliertes Heben erhält die Ausrichtung über Längen von 12 m bis 14 m.
- Sicherheitskonformität: Strenge Sicherheitsprotokollzonen mit dedizierten Überkopf-Tragfähigkeiten.
Parameter der Werkstattkran-Hubinfrastruktur
Ein Schlüsselelement effektiver Produktionsumgebungen für Lichtmasten ist die Konfiguration der Überkopfkräne. Die Handhabung von schweren Stahlplatten, das Be- und Entladen von Tandem-Abkantpressen und die Montage von Hochmasten erfordern zertifizierte Überkopfkransysteme, die über dedizierte Werkstattspannweiten betrieben werden.
| Geräteeinheit / Betriebszone | Überkopfkran-Nennlastkapazität | Sicherheitswarnstandard | Rolle der Geräteintegration |
|---|---|---|---|
| Schwerlastmaschinen & Formbeladungsbucht | 16 t / 10 t | Strikte Kennzeichnung von Sicherheitszonen: Obligatorischer Freiraum unter Überkopfkranauslastungen | Handhabt schwere Stahlcoils, massive Abkantpressen-Werkzeugstempel und Hochmast-Schalenbaugruppen. |
| Automatisierte Produktionslinien-Werkstattbucht | 10 t / 6 t | Strikte Kennzeichnung von Sicherheitszonen: Obligatorischer Freiraum unter Überkopfkranauslastungen | Unterstützt die kontinuierliche Beschickung von zugeschnittenen Stahlblechen und Längsnaht-Schweißlinien. |
| Montage- & Maschinenwartungszone | 10t / 5t | Strikte Kennzeichnung von Sicherheitszonen: Obligatorischer Freiraum unter Überkopfkranauslastungen | Ermöglicht die Montage von Geräten, die Ausrichtung von Vorrichtungen und die Wartung von Unterbaugruppen. |
Hinweis: Lastangaben und Sicherheitsprotokolle direkt aus validierten Betriebsumgebungen der Werkstätten entnommen.

Technischer Auswahlrahmen für die vollständige Linienintegration
Bei der Planung einer vollständigen Produktionsanlage für Lichtmasten sollten die Ingenieurteams die Auswahl der Geräte über sechs aufeinanderfolgende Fertigungsstufen bewerten:
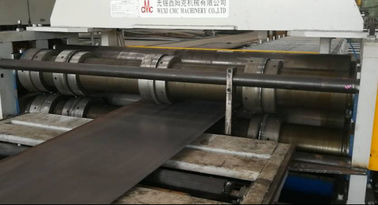
- Coil-Verarbeitung & Verjüngungsschneiden: Richten Sie eine dedizierte Zuschnittlinie oder eine Stahlcoil-Schneidanlage in Verbindung mit einer CNC-Verjüngungsschneidemaschine ein, um exakte gleichschenklige Trapezzuschnitte ohne Materialverformung vorzubereiten.
- Tandem-CNC-Biegen: Setzen Sie Doppelgelenk- oder CNC-Tandem-Hydraulik-Abkantpressen ein, die synchronisiertes mehrachsiges Biegen für 12 m bis 14 m lange konische achteckige oder runde Masten ermöglichen.
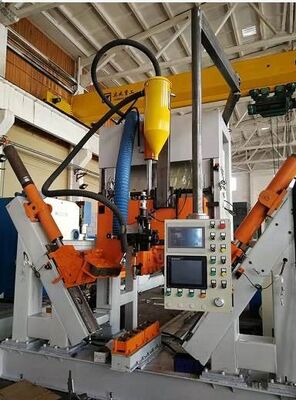
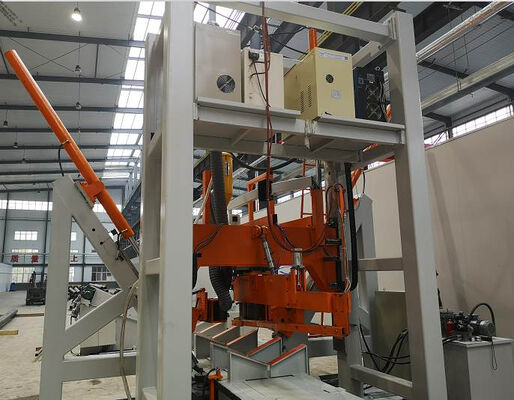
- Längsnahtschließen & Schweißen: Implementieren Sie automatische Mast-Schweißmaschinen, die Unterpulver-Schweißverfahren (SAW) oder Puls-MIG-Verfahren verwenden, um gerade Nahtschweißnähte mit voller Durchdringung zu gewährleisten.
- Hydraulisches Richten & Umformen: Verwenden Sie hydraulische Mastrichtmaschinen mit hoher Kraft, die mit drahtlosen Fernbedienungen ausgestattet sind, um thermische Verformungen nach dem Schweißen zu korrigieren.
- Türrahmen-Schneiden: Integrieren Sie CNC-Laser- oder Plasmaschneidemaschinen für Lichtmastentüren, um präzise 360-Grad-Service-Türöffnungen und Reibbohrungen durchzuführen.
- Flansch-Bodenplatten-Schweißen: Verwenden Sie Roboter-Bodenplatten-Schweißarbeitsplätze oder Schweißrotatoren, um eine robuste strukturelle Verbindungsintegrität an der Mastwurzel zu gewährleisten.
Checkliste für umsetzbare Entscheidungen für Anlageningenieure
Bevor Sie Investitionen in Linienausrüstung oder Anlagenlayout-Schemata abschließen, bewerten Sie Ihr Projekt anhand dieses praktischen Implementierungsrahmens:
- Abgleich der Kran-Kapazität: Verifizieren Sie, dass die Überkopf-Kranbahnen Doppelhubwerke (z. B. 16 t / 10 t oder 10 t / 6 t) aufnehmen können, um das doppelte Anheben langer 14-m-Stahlmasten zu ermöglichen.
- Kennzeichnung von Sicherheitszonen: Stellen Sie sicher, dass Bodenmarkierungen und klare Überkopf-Freiräume-Protokolle ("Niemals unter Überkopfkranauslastungen stehen") rund um schwere Maschinen eingehalten werden.
- Tandem-Synchronisation: Bestätigen Sie, dass CNC-Steuerungen an Biege maschinen die Echtzeit-Synchronisation von hydraulischen Proportionalventilen über lange Betten unterstützen.
- WIP-Pufferplatz: Planen Sie ausreichend Bodenfläche zwischen Schweiß- und Richtstationen ein, um Engpässe bei der Materialhandhabung zu vermeiden.
Fazit & nächste Schritte zur Anlagenoptimierung
Der Aufbau einer wettbewerbsfähigen, ertragreichen Produktionsanlage für Stahllichtmasten erfordert einen ganzheitlichen technischen Ansatz, der die Werkstattinfrastruktur, die Kranhubkapazitäten und die Maschinenintegration aufeinander abstimmt. Durch die Priorisierung von Materialhandhabungs-Workflows neben fortschrittlichen Tandem-Abkantpressen und automatisierten Nahtschweißanlagen können Hersteller eine konsistente Produktgeometrie und einen hohen Durchsatz erzielen.
Für industrielle Ingenieurteams, die eine Linienexpansion evaluieren oder bestehende Produktionsanlagen für Beleuchtungsmasten modernisieren, bietet die Beratung mit spezialisierten schlüsselfertigen Anlagenherstellern wie Wuxi CMC Machinery Co.,Ltd die technische Grundlage, die für die Optimierung von Anlagenplanung, Linienlayout und Maschinenauswahl erforderlich ist.